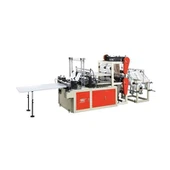
پیک پروڈکشن لائن کی بحالی کے فیصلے اکثر دباؤ کے تحت کیے جاتے ہیں۔ رات کی شفٹ کے دوران SEALs ناکام ہونا شروع ہو گئے۔ اس سے پہلے کہ کوئی اسے دیکھ سکتا ڈمپسٹر بھر گیا تھا۔ گاہک کے 50,000 ٹکڑوں کے آرڈر میں ایک دن کی تاخیر ہوتی ہے۔ معمول کا جواب مسئلہ کو حل کرنا ہے، مثال کے طور پر، درجہ حرارت کو کچھ ڈگری بڑھانا یا بلیڈ کو تبدیل کرنا اور پھر آگے بڑھنا۔ ایک بہتر نقطہ نظر ایک نظام کے طور پر دیکھ بھال کا علاج کرنا ہے. اس کا مقصد سامان کے عام آپریشن اور کپڑے کے تھیلے کے معیار کے استحکام کو یقینی بنانا ہے۔ یہ کاغذ عملی پلاسٹک شاپنگ بیگ مولڈنگ مشین کی بحالی کی اسکیم کو متعارف کرایا گیا ہے۔ چاہے آپ پرانا ماڈل چلا رہے ہوں یا نیاپلاسٹک شاپنگ بیگ بنانے والی مشین, دیکھ بھال کے لئے ایک ہی منظم نقطہ نظر لاگو ہوتا ہے.
ایک حقیقت پسندانہ دیکھ بھال کی تال کیسا لگتا ہے۔
شاپنگ بیگ کی پروڈکشن لائنیں کئی مراحل سے گزرتی ہیں: انفولڈ، ایج گائیڈنگ، سیل، کٹ، اسٹیک، عام طور پر فلم کے ایک ہی ٹکڑے پر ان لائن۔ ہر قدم مختلف شرح پر ختم ہوتا ہے۔ لہذا، ایک ہی "ہر مہینے سروس" کی ہدایات مدد نہیں کرتی ہیں۔ ایک بہتر طریقہ یہ ہے کہ ہر جزو کو کتنی بار تبدیل کیا جائے اس کی بنیاد پر دیکھ بھال کی منصوبہ بندی کی جائے۔ کے لیےپلاسٹک شاپنگ بیگ بنانے والی مشین, کیلنڈر کی تاریخ کے بجائے جزو کے ذریعہ متبادل وقفوں کو ٹریک کرنے سے کہیں بہتر نتائج برآمد ہوتے ہیں۔
فی شفٹ (اوپننگ چیک، 15-20 منٹ):
- دونوں جبڑوں کے سگ ماہی درجہ حرارت کو ریکارڈ کریں اور اس کا سیٹ پوائنٹ سے موازنہ کریں۔ ٹھنڈا شروع ہونے پر ڈسپلے کا درجہ حرارت +/- 2 ڈگری سے زیادہ تبدیل ہونا معمول ہے۔ اگر ہر بار شروع کرنے پر ایک ہی تبدیلی واقع ہوتی ہے، تو تھرموکوپل یا کنٹرولر کو چیک کریں۔
- پرنٹنگ رجسٹریشن اور بیگ کی گنتی کے لیے استعمال ہونے والے آپٹیکل لینس کو صاف کریں۔ دھول بھری لکیروں پر، لینز پر پاؤڈر جمع ہو جاتا ہے۔ یہ ٹیسٹ کو کم قابل اعتماد بنا سکتا ہے جب تک کہ کوئی قابل توجہ خرابی نہ ہو۔
- آخری شفٹ کے لیے سکریپ کی شرح چیک کریں۔ اگر اسی بیگ کے سائز میں 0.5 فیصد سے زیادہ اضافہ ہوتا ہے، تو اگلی دوڑ سے پہلے مشین کو چیک کریں۔
- ریگولیٹر کے ہوا کا دباؤ چیک کریں۔ زیادہ تر سیلنگ اور اسٹیکنگ سلنڈر 0.5–0.7 MPa استعمال کرتے ہیں۔ اگر دباؤ 0.4 ایم پی اے سے کم ہے تو، سلنڈر کی قوت گر جائے گی اور مہر ناہموار ہو جائے گی۔
ہفتہ وار (آدھا دن):
- مہر بند جبڑے کی سطح اور ویزر چیک کریں، جو عام طور پر PTFE-کوٹیڈ فیبرک یا سلیکون ہوتے ہیں۔ جلنے کے نشانات، کٹے ہوئے یا کھرچنے والے نشانات تلاش کریں۔ تباہ شدہ ملچ گرمی کو غیر مساوی طور پر پھیلا سکتا ہے، جس سے کمزوری کی ایک پتلی پرت بن سکتی ہے۔ درجہ حرارت کو تبدیل کرنے سے مسئلہ حل نہیں ہوگا۔
- مینوفیکچرر کے چکنا کرنے والے ڈایاگرام کے مطابق مین بیئرنگ اور کٹنگ بریکٹ کو چکنا کریں۔ زیادہ تر شاپنگ بیگ مشینوں میں مہر بند شیلف پر چکنائی کی فٹنگ ہوتی ہے اور سٹوریج میکانزم پر چکنائی کے دھبے ہوتے ہیں۔ بہت زیادہ چکنا کرنے والا استعمال نہ کریں کیونکہ یہ فلم کی دھول جمع کر سکتا ہے۔ اضافی چکنا کرنے والے مادے کو صاف کریں۔
- میگنفائنگ گلاس سے بلیڈ کے کنارے کو چیک کریں۔ چپس تلاش کر رہے ہیں۔ ایک کٹا ہوا بلیڈ فلم کو کاٹنے کے بجائے پھاڑ سکتا ہے۔ پھٹی ہوئی جھلیوں کو دراڑوں میں کھینچا جاتا ہے۔
ماہانہ:
- سرو ڈرائیو اور کنٹرول کابینہ کا درجہ حرارت چیک کریں۔ کابینہ کے فلٹرز کو صاف کریں۔ کپڑے کے تھیلے کی جھلیوں سے جامد بجلی اور دھول پیدا ہوتی ہے۔ یہ توقع سے جلد فلٹرز کو روک سکتا ہے۔
- ڈی سی بس وولٹیج اور پی ایل سی بیک اپ بیٹری وولٹیج چیک کریں۔ کمزور بیٹریاں پیرامیٹر کے نقصان اور سیٹ اپ کے اضافی کام کا باعث بن سکتی ہیں۔
سائیڈ سینسرز کی سیدھ اور ڈانسر کی رول پوزیشن چیک کریں، اور مشین رک گئی۔
سیلنگ اور کٹنگ اسٹیشن سب سے زیادہ توجہ کا مستحق ہے۔
پلاسٹک بیگ بنانے والوں میں سیل اسٹیشن بہت سے معیار کے مسائل کا ایک ذریعہ ہیں۔ گرمی، دباؤ اور وقت سب کو تھوڑی حد تک کنٹرول کرنے کی ضرورت ہے۔ فلمیں عام طور پر 15–40 μm LDPE یا اعلی-کثافت والی پولیتھیلین ہوتی ہیں۔ مہریں اتنی مضبوط ہوں گی کہ وہ پیکیجنگ کو سنبھال سکیں اور سیل لائن کے ساتھ پھٹے بغیر لے جائیں۔ مشین پر مہر کی کمزوری کو دیکھنا آسان نہیں ہے۔ وہ صرف چیک آؤٹ کاؤنٹر پر ہی مل سکتے ہیں۔ کسی پرپلاسٹک شاپنگ بیگ بنانے والی مشین، سگ ماہی اسٹیشن وہ ہے جہاں زیادہ تر معیار کے مسائل پیدا ہوتے ہیں، لہذا یہ سب سے زیادہ بار بار جانچ کا مستحق ہے۔
سگ ماہی اسٹیشن کو تین شعبوں پر توجہ مرکوز کرنے کی ضرورت ہے:
درجہ حرارت کی درستگی۔سیلنگ جبڑے کا درجہ حرارت تھرموکوپل ریڈنگ پر منحصر ہے۔ عمر کے ساتھ تھرموکوپل بدل جاتے ہیں۔ 5-8 ڈگری کی تبدیلی ایک اچھی مہر کو نازک میں بدل سکتی ہے۔ کم از کم ہر تین ماہ بعد ایک علیحدہ جانچ کے ساتھ درجہ حرارت کے ڈسپلے کو چیک کریں۔ تھرموکوپل کو ±3 ڈگری کے فرق سے زیادہ حوالہ جاتی قدروں سے تبدیل کریں۔ ہر انشانکن کا دستاویزی ہونا ضروری ہے۔ یہ ریکارڈ اس وقت مددگار ثابت ہو سکتا ہے جب گاہک بعد میں سیل کے معیار کے مسئلے کی اطلاع دیں۔
جبڑے کی سطح کی حالت۔ویزر اور جبڑے پر غیر یکساں لباس۔ چیک کریں کہ سطح ہفتہ وار ہموار ہے۔ جب آپ خروںچ یا رگڑ دیکھیں تو تبدیل کریں۔ جب مہر کی طاقت جبڑے کی چوڑائی کے ساتھ مختلف ہوتی ہے، تو اسے بھی بدلنا چاہیے۔ جبڑے کے دباؤ کو مہینے میں کم از کم ایک بار انتہائی حساسیت کی جھلی کے ساتھ چیک کریں۔ سیل بند ہونے یا ہوا کا دباؤ تبدیل ہونے پر سلنڈر طاقت کھو دیتے ہیں۔
مہر کی طاقت کی تصدیق۔مہر کے معیار کی پیمائش کی جائے گی۔ اس کا فیصلہ صرف ظاہری شکلوں سے نہیں کیا جانا چاہئے۔ ASTM F88 طاقت اتارنے اور سگ ماہی کی طاقت کے لیے عام طور پر استعمال ہونے والا ٹیسٹ طریقہ ہے۔ یہ سگ ماہی جوائنٹ کو الگ کرنے کے لیے درکار قوت کی پیمائش کرتا ہے۔ ٹیسٹ کے نمونے فی شفٹ۔ مثال کے طور پر، ایک رول کے شروع، درمیان اور آخر سے پانچ بوریوں کی جانچ کریں۔ یہ "مہر ٹھیک لگ رہی ہے" کو ٹیسٹ ڈیٹا میں بدل دیتا ہے۔ اگر ایک ہی فلم کی اوسط اتارنے کی طاقت معمول سے 15٪ سے زیادہ ہے، تو پہلے درجہ حرارت، پھر جبڑے کی حالت، پھر دباؤ چیک کریں۔
اسی اسٹیشن پر کٹر کو بھی باقاعدگی سے چیک کرنے کی ضرورت ہے۔ شاپنگ بیگ مشین بلیڈ عام طور پر ٹول اسٹیل سے بنے ہوتے ہیں۔ وہ عام طور پر تبدیل کرنے سے پہلے کئی بار مل سکتے ہیں۔ ریکارڈ کریں کہ ہر بلیڈ کو کتنی بار تیز کیا گیا ہے۔ جب پیسنے کے بعد بلیڈ گرنے لگے تو براہ کرم بلیڈ کو بدل دیں۔ ٹوٹے ہوئے کنارے کاٹنے والے بلاک کو نقصان پہنچا سکتے ہیں اور پیسنے کے درمیان کا وقت کم کر سکتے ہیں۔

تناؤ، رجسٹریشن اور نیومیٹک سسٹم
تھیلوں کی آن لائن خریداری 50-150 بیگ فی منٹ کے حساب سے چل رہی ہے۔ فلم پتلی ہے، لہذا تناؤ کے مسائل بیگ کی لمبائی میں تبدیلی یا غیر مساوی سگ ماہی کا باعث بن سکتے ہیں۔ ڈانسر رول اور لوڈ روم کنٹرول تناؤ کو کم کرتا ہے۔ انہیں ہر ماہ چیک کرنے کی ضرورت ہے۔ چیک کریں کہ ڈانسر کے بیرنگ حرکت نہیں کر رہے ہیں۔ جب ویب ہٹا دیا جائے تو یقینی بنائیں کہ لوڈ سیل صفر پر پڑھتا ہے۔ چیک کریں کہ تناؤ کی ترتیبات فلم کی پیداواری طاقت سے ملتی ہیں۔ جب تناؤ بہت زیادہ ہو تو ایل ڈی پی ای فلم کو کھینچا جاسکتا ہے۔ ایک 25 μm ویب کئی فیصد تک پھیل سکتا ہے۔ یہ کٹ کی لمبائی کو تبدیل کر سکتا ہے یہاں تک کہ اگر سروو شمار درست ہو۔
پرنٹ رجسٹریشن ایک اور کنٹرول لوپ کا استعمال کرتا ہے۔ جب تار پرنٹ شدہ فلم چلاتا ہے، رجسٹریشن سینسر پرنٹ مارک کو پڑھتا ہے۔ سروو اور پھر فلم کی پوزیشن کو ایڈجسٹ کریں تاکہ سیل اور کٹ آرٹ ورک پر پوزیشن میں رہیں۔ ایک گندا لینس، غلط پوزیشن میں سینسر بریکٹ، یا ڈرا رول میں پہنا ہوا انکوڈر سست بڑھنے کا سبب بن سکتا ہے۔ آپریٹرز انشانکن کے لیے مشین کو دستی طور پر ایڈجسٹ کر سکتے ہیں۔ پھر بہاؤ بہت بڑا ہو جاتا ہے. سینسر کی پوزیشن اور لینز ہفتہ وار چیک کریں۔ مینوفیکچرر کے تجویز کردہ وقت پر ڈرا-رول انکوڈر کو تبدیل کریں۔ یہ مشین کی ترتیب پر صحیح نظر آنے لیکن فلم پر چلتے ہوئے پرنٹنگ کے مسئلے کو روکنے میں مدد کرتا ہے۔
نیومیٹک سسٹم کا اکثر معائنہ نہیں کیا جاتا ہے کیونکہ مسائل آہستہ آہستہ بڑھ سکتے ہیں۔ کمپریسڈ ہوا کے معیار کو ISO 8573-1 کے ذریعے کنٹرول کیا جاتا ہے۔ یہ معیار ہوا کو ذرہ، پانی اور تیل کے لحاظ سے درجہ بندی کرتا ہے۔ شاپنگ بیگ مشینوں میں سیل بند سلنڈر اور ویکیوم سسٹم کو صاف، خشک ہوا کی ضرورت ہوتی ہے۔ ہوا کی نالیوں میں پانی سلنڈر کے سنکنرن اور چپکنے کا سبب بن سکتا ہے۔ تلاش کرنا مشکل ہے۔ دیکھ بھال آسان ہے. ہر روز ایئر ریسیور کو خشک چوسیں۔ فلٹر کور کو یونٹ کے استعمال کے مطابق تبدیل کریں، عام طور پر ہر تین سے چھ ماہ بعد لوڈ کے مطابق۔ مہینے میں ایک بار ریگولیٹر پریشر چیک کریں اور مشین کی تفصیلات سے موازنہ کریں۔
یورپ میں فروخت ہونے والی مشینوں کو مکینیکل ڈائرکٹیو 2006/42/EC کی بھی تعمیل کرنی چاہیے۔ حفاظتی خصوصیات جیسے گارڈز، انٹرلاک، اور ایمرجنسی اسٹاپ دیکھ بھال کے بعد بھی کام کرتے ہیں۔ غلط طریقے سے نصب حفاظتی آلات یا غیر منسلک سینسر حفاظت اور تعمیل کے مسائل کا سبب بن سکتے ہیں۔ برقی نظام بھی IEC 60204-1 کے تحت آتا ہے۔ اس میں کنٹرول سرکٹس، حفاظتی کنکشنز اور تالا لگانے کے تقاضے شامل ہیں۔
الیکٹریکل اور کنٹرول کیبنٹ کیئر
کنٹرول کابینہ پلاسٹک شاپنگ بیگ بنانے والی مشین کا ایک اہم حصہ ہے۔ اس میں سروو ڈرائیوز، PLC، HMI اور سسٹم کو جوڑنے کے لیے وائرنگ شامل ہیں۔ کابینہ کے مسائل عام طور پر گرمی، دھول یا ڈھیلے کنکشن کی وجہ سے ہوتے ہیں۔ ان مسائل کو اکثر باقاعدہ دیکھ بھال سے بچا جا سکتا ہے۔ یہاں تک کہ ایک کنویں پر بھی- دیکھ بھال کی جاتی ہے۔پلاسٹک شاپنگ بیگ بنانے والی مشین، کنٹرول کیبنٹ کو گرمی سے متعلق ناکامیوں کو روکنے کے لیے مقررہ توجہ کی ضرورت ہوتی ہے۔
- پیداوار کے دوران کابینہ کے دروازے بند رکھیں۔ آپریٹرز دروازے کھول سکتے ہیں اور مشین کا مشاہدہ کر سکتے ہیں۔ جب دروازہ کھلتا ہے، تو پنکھا فلم کی دھول کو کابینہ میں کھینچ سکتا ہے۔ دھول ڈرائیو ہیٹ سنکس کو جمع کرتی ہے جس سے آپریٹنگ درجہ حرارت بڑھ جاتا ہے۔
- سال میں ایک بار وائرنگ ٹرمینلز کو چیک کریں۔ وقت کے ساتھ، تھرمل تبدیلیاں سکرو ٹرمینلز کو ڈھیلی کر سکتی ہیں۔ ہیٹنگ زون یا سرو پاور ٹرمینل سے ڈھیلے کنکشن گرمی پیدا کر سکتے ہیں اور ڈرائیو کو نقصان پہنچا سکتے ہیں۔ ٹارک سکریو ڈرایور کا استعمال کریں اور اجزاء پر بتائی گئی ٹارک ویلیوز پر عمل کریں۔
- چیک کریں کہ کولنگ پنکھا ٹھیک سے کام کر رہا ہے جب کابینہ کا درجہ حرارت مقررہ درجہ حرارت سے زیادہ ہو۔ ایک مایوس پرستار شاید واضح آواز نہ دے سکے یا کوئی واضح مسئلہ نہ دکھا سکے۔ صرف گرمی میں، خاص طور پر گرمیوں میں، یہ روکتا ہے.
- ایک مقررہ شیڈول کے مطابق PLC بیک اپ بیٹریوں کی تبدیلی۔ عام طور پر 2-3 سال۔ کم بیٹری الرٹ کا انتظار نہ کریں۔ تعطیلات کے لیے مشینیں بند ہونے پر الرٹس ظاہر ہو سکتے ہیں۔ مشین دوبارہ شروع ہونے سے پہلے بیٹری فیل ہو سکتی ہے۔
بجلی کی مرمت اہل افراد کے ذریعہ کی جانی چاہئے۔ لاک آؤٹ/ٹیگ آؤٹ طریقہ کار پر عمل کریں۔ خطرناک توانائی کے کنٹرول کے لیے اہم حوالہ 29 CFR 1910.147 ہے۔ یہ توانائی کے ذرائع کو الگ تھلگ کرنے اور دیکھ بھال سے پہلے معائنہ کرنے کا مطالبہ کرتا ہے۔ بیگنگ لائن پر، اس کا مطلب ہے کہ مین پاور سپلائی اور کمپریسڈ ایئر سپلائی کو لاک کرنا۔ اگر نظام میں اب بھی ہوا کا دباؤ موجود ہے تو، مہر بند سلنڈر کو اب بھی مضبوط قوت کے ساتھ منتقل کیا جا سکتا ہے۔
اسپیئر پارٹس کی حکمت عملی اور اسے کام کرنے کے لیے دستاویزات
صحیح اسپیئر پارٹس کے بغیر، بحالی کا منصوبہ ناکام ہو سکتا ہے۔ شاپنگ بیگ پروڈکٹ لائن اسپیئرز کی فہرستیں اصل خرابی کے اعداد و شمار پر مبنی ہونی چاہئیں، نہ صرف سپلائرز کی معیاری پیکیجنگ پر۔ اکثر ناکام ہونے والے اجزاء اکثر سستے اور پیش قیاسی ہوتے ہیں: تھرموکوپل، حرارتی عناصر، اینٹی-اسٹک جبڑے کا احاطہ، کٹنگ پیسز، آپٹیکل لینز اور نیومیٹک سیل۔ مہنگے اجزاء جیسے سروو ڈرائیوز، پی ایل سی ماڈیولز اور گیئر بکس میں عام طور پر کم خرابیاں ہوتی ہیں۔ عام طور پر ہر ایکسل کے لیے بیک اپ ڈرائیو رکھنے کی ضرورت نہیں ہوتی ہے۔ ایک بہتر نقطہ نظر عام استعمال کے قابل حصوں کو ذخیرہ کرنا اور الیکٹرانک حصوں کی خدمت کے معاہدے میں داخل ہونا ہے۔
کچھ حصے شاذ و نادر ہی ناکام ہوتے ہیں، لیکن پوری پروڈکشن لائن کو روک سکتے ہیں۔ مین اسپنڈل انکوڈر، سروو ڈرائیو پاور لیول اور HMI ڈسپلے پر مشتمل ہے۔ ان کی ترسیل کا وقت ریکارڈ کیا جانا چاہئے۔ اگر سپلائی کرنے والوں کو پرزے فراہم کرنے میں چھ ہفتے لگتے ہیں اور مشین ان کے بغیر نہیں چل سکتی، تو بہتر ہو سکتا ہے کہ اسپیئر ہو۔
ایک اچھا ریکارڈ دیکھ بھال کو مینجمنٹ ٹول میں تبدیل کرنے میں مدد کرتا ہے۔ ISO 9001 کے مطابق، کمپنیوں کو ریکارڈ برقرار رکھنے کی ضرورت ہے کہ ان کے طریقہ کار کو کنٹرول کیا گیا ہے۔ اسی کا اطلاق بیگنگ پر بھی ہونا چاہیے۔ درج ذیل ریکارڈ مفید ہیں:
- تاریخ اور شفٹ کے لحاظ سے درجہ حرارت کی ریڈنگز اور غیر موافقت کی روزانہ کی ابتدائی فہرست جمع کروائیں۔
- ASTM F88 سیل طاقت ٹیسٹ کے نتائج۔ ناکامی ہونے سے پہلے بتدریج کمی کو تلاش کرنے کے لیے وقت کے ساتھ نتائج کو ٹریک کریں۔
- تھرموکوپل اور پریشر گیجز کے انشانکن ریکارڈ۔
- کیا کیا گیا، کب اور کس کے ذریعے کیا گیا اس کا ریکارڈ رکھیں۔ اگلے پلان کے کام اور ان کے وقفے بھی درج ہیں۔
- ہر پارکنگ کی وجہ کے ڈاؤن ٹائم ریکارڈز، جیسے سیل کی ناکامی، بلیڈ کی تبدیلی، فلم کو الگ کرنا، سینسر کی غلط ترتیب، یا حصوں کی کمی۔
آخری سب سے قیمتی ہے۔ پیٹرن واضح ہو گیا جب ڈاؤن ٹائم تین ماہ تک اسی طرح ریکارڈ کیا جاتا ہے۔ لائنیں نامعلوم مسائل کے ساتھ وقت ضائع نہیں کرتی ہیں۔ یہ بلیڈ کا مسئلہ ہو سکتا ہے جو بار بار آتا رہتا ہے یا ہر چھ ہفتوں میں ناکام ہونے والے سینسر ہو سکتے ہیں۔ اصل وجہ کو ٹھیک کرنا عام طور پر دوبارہ بند ہونے کی کل لاگت سے سستا ہوتا ہے۔ دیکھ بھال کے ریکارڈ اس کو واضح کرتے ہیں۔
مشین کو اس حالت میں رکھیں جس کی آپ پیمائش کر سکیں
دیکھ بھال کو پیچیدہ کرنے کی ضرورت نہیں ہے۔ اسے مستقل اور دستاویزی ہونا ضروری ہے۔ کسی بھی پلاسٹک بیگ بنانے والے کے لیے بنیادی دیکھ بھال کے منصوبے میں باقاعدہ اور ہفتہ وار معائنہ شامل ہے۔ سیل سٹیشنوں کو مہر کی طاقت کے ٹیسٹ کے ذریعہ کیلیبریٹ کیا جانا چاہئے۔ ہوا کا نظام صاف اور خشک ہونا چاہیے۔ کنٹرول کیبنٹ کو ٹھنڈا رکھا جائے۔ اگر ضروری ہو تو اسپیئر پارٹس اور دیکھ بھال کا ریکارڈ بھی دستیاب ہونا چاہیے۔ چاہے آپ ایک لائن چلائیں یا پورا پلانٹ، ہرپلاسٹک شاپنگ بیگ بنانے والی مشیندستاویزات اور اسپیئر پارٹس کی منصوبہ بندی کے لیے یکساں نظم و ضبط سے فائدہ۔
آپریٹر نے سب سے پہلے مشین میں مسئلہ دریافت کیا۔ انہیں مشین کی نارمل سیٹنگز اور ریڈنگ کا علم ہونا چاہیے۔ اس کے بعد وہ تبدیلیوں کا جلد پتہ لگاسکتے ہیں اور اس سے پہلے کہ وہ بڑے مسائل کا سبب بنیں ان کی اطلاع دیں۔
اچھی دیکھ بھال پیداوار کو مستحکم رکھنے میں مدد کرتی ہے۔ یہ مہر کو مضبوط رکھتا ہے، بیگ ایک ہی سائز اور فضلہ کی شرح کو توقعات کے اندر رکھتا ہے۔ نئی پلاسٹک بیگ بیگنگ مشینیں خریدنے یا موجودہ پروڈکشن لائنوں کو اپ گریڈ کرنے سے پہلے سپلائر کی خدمت کے وقفے، کیلیبریشن کے طریقے اور اسپیئر پارٹس کی دستیابی کو چیک کریں۔
اکثر پوچھے گئے سوالات
شاپنگ بیگ لائن پر مہر کتنی بار چیک کی جانی چاہئے؟
چپچپا جبڑے کا احاطہ اور سطح ہفتہ وار چیک کریں۔ درجہ حرارت کم از کم ہر تین ماہ میں ایک آزاد تحقیقات کے ساتھ چیک کیا جاتا ہے۔ ہر شفٹ کے لیے مہر کی طاقت کے نمونوں کی جانچ ASTM F88 چھلکے ٹیسٹ کے ذریعے کی گئی۔ اس سے مہر کی طاقت میں بتدریج کمی کا جلد از جلد پتہ لگانے میں مدد ملتی ہے۔
جب درجہ حرارت درست طریقے سے سیٹ کیا جاتا ہے، تو مہر سست ہونے کی کیا وجہ ہے؟
سب سے پہلے، تھرموکوپل کو چیک کریں. ایک پرانا تھرموکوپل درجہ حرارت کی غلط ریڈنگ دیتا ہے۔ اگلا، پہننے یا نقصان کے لئے جبڑے کی سطح اور ویزر کو چیک کریں۔ پھر، ٹینک پر دباؤ چیک کریں. درج ذیل ترتیب میں چیک کریں: درجہ حرارت، سطح اور دباؤ۔ یہ کمزور مہر کے مسائل کو حل کرتا ہے.
کیا وہ آپریٹرز کے ذریعہ دیکھ بھال کرتے ہیں یا انہیں تکنیکی ماہرین کی ضرورت ہے؟
روزانہ معائنہ کرنے کے لیے آپریٹرز کو مناسب طریقے سے تربیت دی جاتی ہے۔ ان میں درجہ حرارت ریکارڈ کرنا، لینز کی صفائی، ایئر ریسیور کو نکالنا اور جبڑے کی جانچ کرنا شامل ہیں۔ کنٹرول کیبنٹ کے اندر بجلی کا کام قابل عملہ انجام دے گا۔ انہیں لاک ڈاؤن/ مارکنگ کے طریقہ کار پر عمل کرنا چاہیے۔ مشینری کی ہدایت اور IEC 60204-1 کی تعمیل کرنے کے لیے مرمت کے بعد حفاظتی کارکردگی کو دوبارہ چیک کیا جانا چاہیے۔
معلومات کا ذریعہ
· ASTM F88/F88M- لچکدار بیریئر میٹریلز کی طاقت کو سیل کرنے کے لیے معیاری ٹیسٹ کا طریقہ۔
· ISO 8573-1 - ذرات، پانی اور تیل کے مواد کے لیے کمپریسڈ ہوا کے معیار کی کلاسز۔
· ISO 9001: 2015 -کوالٹی مینجمنٹ سسٹم، دستاویزات اور ریکارڈنگ کی ضروریات۔
· IEC 60204-1 -مکینیکل سیفٹی: مکینیکل اور برقی آلات۔
· مشینری کی ہدایت 2006/42/EC - میکانی تحفظ کے لیے یورپی یونین کی ضروریات۔
· 29 CFR 1910.147 - OSHA ہیزرڈ انرجی کنٹرول اسٹینڈرڈ (لاک آؤٹ/ٹیگ آؤٹ)۔
· گرینڈ ویو ریسرچ ریسرچ-عالمی پلاسٹک بیگز اور ہیمپ بیگز مارکیٹ ڈیٹا اور پیکیجنگ ڈیمانڈ کی پیشن گوئی