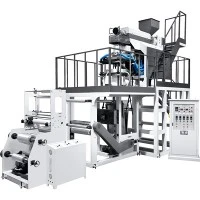
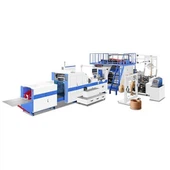
بایوڈیگریڈیبل بیگ بنانے والی مشین بائیوڈیگریڈیبل پولیمر پر مبنی ایک بیگنگ پروڈکشن لائن ہے۔ ان میں پولی لییکٹک ایسڈ (PLA)، پولی بیوٹائل ٹیریفتھلیٹ (PBAT)، پولی بیوٹلین سکسینیٹ (PBS)، نشاستے کے مرکب اور پولی ہائیڈروکسین (PHA) شامل ہیں۔ یہ ایک معیاری بیگ بنانے والے سے اس لحاظ سے مختلف ہے کہ اس کے مرکزی نظام کو زیادہ درست کنٹرول کی ضرورت ہوتی ہے۔
بنیادی مکینیکل ڈیزائن اسی طرح کا ہے۔ اس میں کوائلنگ مشین، سگ ماہی کا نظام، کاٹنے کا نظام اور اسٹیکنگ سسٹم استعمال ہوتا ہے۔ بنیادی فرق ان نظاموں کا کنٹرول ہے۔ بایوڈیگریڈیبل فلموں کو 20 سے 30 ڈگری سیلسیس کے درجہ حرارت پر سیل کیا جاتا ہے۔ PE جھلیوں کی حد 50 ڈگری سے زیادہ ہو سکتی ہے۔ مہر درجہ حرارت کو + -1 ڈگری کے اندر رکھے گی۔ کولنگ رولر کو فوری طور پر ٹھنڈا اور سیل کرنا ضروری ہے۔ یہ گرمی کے نقصان کو روکنے میں مدد کرتا ہے۔ پتلی فلمی راستوں کو بھی خشک رکھنا چاہیے، کیونکہ یہ پولیمر نمی جذب کرتے ہیں۔
لائنیں عام طور پر 80 - 150 بیگ فی منٹ ہوتی ہیں۔ یہ اسی چوڑائی کی PE لائن سے سست ہے۔ مہر کے اوقات عام طور پر 0.3–0.8 سیکنڈ ہوتے ہیں۔ اس سے فلم کو ایک مضبوط مہر بنانے کے لیے کافی وقت ملتا ہے جو جلتی نہیں ہے۔
بائیو پلاسٹک پیکیجنگ بیگ کی مارکیٹ کا تخمینہ 2024 تک USD 4.04 بلین تھا۔ گرینڈ ویو ریسرچ ٹینک کے مرتب کردہ مارکیٹ ڈیٹا کے مطابق، 2033 تک اس میں سالانہ 6.3 فیصد کی شرح سے اضافہ متوقع ہے۔
یہ روایتی بیگنگ مشینوں سے کس طرح مختلف ہے۔
مشین کی دو اقسام ایک جیسی نظر آتی ہیں۔ دونوں AA شافٹ-فیڈ ان وائنڈر، فیڈ پل، ہیٹ سیل، کٹر اور اسٹیکر یا کوائل کنویئر پر فلم کے رول استعمال کرتے ہیں۔ بنیادی فرق تب آیا جب بایوڈیگریڈیبل فلم پی ای سیل تک پہنچ جاتی ہے۔
PE کو عام طور پر 150–200 ڈگری پر رواداری + -5 ڈگری کے ساتھ سیل کیا جاتا ہے۔ PLA کو 110-140 ڈگری کی ضرورت ہے۔ PBAT کو 130-160 ڈگری کی ضرورت ہوتی ہے۔ نشاستے کے مرکب کو 100-120 ڈگری کی ضرورت ہوتی ہے۔ صرف 3-5 ڈگری سیلسیس کے درجہ حرارت میں تبدیلی ایک مسئلہ ہو گی. کم درجہ حرارت کمزور مہروں کا باعث بن سکتا ہے۔ گرمی جلن، رنگت یا ٹوٹ پھوٹ کا سبب بن سکتی ہے۔
بایوڈیگریڈیبل بیگنگ مشینوں کو درجہ حرارت کے عین مطابق کنٹرول کی ضرورت ہوتی ہے۔ 3–5 آزاد PID-کنٹرولڈ زونز کے ساتھ ملٹی-زون سیلنگ بارز۔ یہ کم-جڑتا کارٹریج ہیٹر اور کلاس-تھرموکپل کا بھی استعمال کرتا ہے۔ یہ اجزاء درجہ حرارت کو + -0.5 ڈگری اور + -1 ڈگری C کے درمیان رکھ سکتے ہیں۔ کنٹرول سسٹم مشین کی رفتار کو پڑھ سکتا ہے اور ہر سیل سے پہلے ہیٹر کی طاقت کو ایڈجسٹ کر سکتا ہے۔ اس سے سگ ماہی کے درجہ حرارت کو مستحکم رکھنے میں مدد ملتی ہے جب مہر فلم کے ساتھ رابطے میں ہو۔
کولنگ بھی ضروری ہے۔ ایک بار جب مہر بن جائے، سیل کو تقریباً 10-20 ڈگری پر پانی کے ٹھنڈے کولنگ رولر سے ٹھنڈا کریں۔ یہ بائیو پولیمر کو جلدی ٹھنڈا کرنے میں مدد کرتا ہے۔ یہ اعلی درجہ حرارت میں طویل نمائش کو روکنے میں بھی مدد کرتا ہے، جس سے PLA ٹوٹ جاتا ہے۔
تناؤ ایک اور اہم عنصر ہے۔ بایوڈیگریڈیبل فلموں میں تناؤ کی طاقت کم ہوتی ہے اور ان کو کھینچنا آسان ہوتا ہے۔ رولر پریشر اور بریک ریلیز عام طور پر PE سے 20-30% کم ہوتے ہیں۔ سروو- سے چلنے والے تناؤ کے سینسر فلم کے تناؤ کو مستحکم رکھتے ہیں۔ یہ فلم کو تنگ ہونے اور موٹائی میں تبدیلی سے روکنے میں مدد کرتا ہے۔
پروڈکشن لائن پروسیسنگ مواد
| مواد | مہر بند کھڑکیاں | رہنے کا وقت | ہینڈلنگ سے متعلق معلومات |
|---|---|---|---|
| پی ایل اے | 110-140 ڈگری | 0.4 -0.8 ss | سخت اور شفاف؛ ٹھنڈا ہونے میں بہت جلدی اور ٹوٹنے والا، اور زیادہ گرمی کا خطرہ جھلس جاتا ہے۔ |
| پی بی اے ٹی | 130-160 ڈگری | 0.3 -0.5s | لچکدار خریداری اور بن بیگ کی ترکیبوں پر غالب ہے۔ |
| پی بی ایس | 120-145 ڈگری | 0.4 -0.6s | اعتدال پسند لچک، اچھی گرمی مزاحمت |
| نشاستے کی آمیزش | 100-120 ڈگری | 0.4-0.7s | نمی کے لئے حساس؛ dehumidified فلم کے راستے کی ضرورت ہے |
| پی ایچ اے | 110-140 ڈگری | 0.4 -0.6s | انحطاط پذیر گریڈ؛ تنگ |
ان مشینوں پر فلمیں عام طور پر 20-80 مائکرون موٹی ہوتی ہیں۔ EN 13432-مصدقہ کمپوسٹ ایبل بیگ عام طور پر 50 - 60 مائکرون تک محدود ہوتے ہیں۔ موٹی فلمیں بہت دھیرے دھیرے گلتی ہیں اور ہو سکتا ہے معیاری 12 ہفتے کے ٹوٹنے کی ضرورت کو پورا نہ کریں۔ مشین کو 5% سے کم گیج تغیر کے ساتھ فلمیں تیار کرنی چاہئیں۔ اس یکسانیت کو خودکار ڈائی سینٹرنگ کے ساتھ ٹیون ایبل بلونگ فلم سسٹم کے ذریعے برقرار رکھا جا سکتا ہے۔
مشینوں کے ذیلی نظام کی تعریف
انجینئرنگ کے چار انتخاب اس بات کی نشاندہی کرتے ہیں کہ پروڈکشن لائن بایوڈیگریڈیبل فلم کے لیے ہے، یا صرف ایک ترمیم شدہ PE مشین۔
صحت سے متعلق تھرمل سسٹم۔±0.5–1 ڈگری درجہ حرارت کے استحکام کے ساتھ ملٹی-زون PID سیل کو اپنایا گیا۔ 0.1-0.2 ملی میٹر کے ساتھ لیپت کم جڑواں ہیٹر اور PTFE-کوٹیڈ سیلنگ بارز کا استعمال کریں۔ کوٹنگ پگھلے ہوئے بائیو پلاسٹک کو سلاخوں سے چپکنے سے روکنے میں مدد کرتی ہے۔ کوٹنگ کے بغیر، کوک گھنٹوں میں سلاخوں میں جمع ہو سکتا ہے۔ یہ مہر کے معیار کو کم کرتا ہے۔
زبردستی کولنگ۔10-20C پر واٹر-ٹھنڈا رولر استعمال کریں۔ رولر کو لائن کی رفتار سے مماثل ہونا چاہئے۔ فلم کٹر تک پہنچنے سے پہلے وہ مہر کو ٹھنڈا کر دیتے ہیں۔ آہستہ ٹھنڈک PLA کو سخت کرتی ہے۔ یہ سائیکل کا وقت بھی شامل کرتا ہے۔ کنٹرول سسٹم فلم کی قسم کے مطابق کولنگ کو منظم کرے گا۔
Dehumidification اور نمی کا انتظام.PLA نمی جذب کرتا ہے۔ نمی پولیمر کو نرم کرتی ہے اور اس کے پگھلنے کے مقام کو کم کرتی ہے۔ اس سے مہر میں بھاپ کے بلبلے بن سکتے ہیں۔ ایک مناسب مشین درجہ حرارت-کنٹرول جھلی کے راستے کی پیروی کر سکتی ہے۔ یہ ان لائن نمی سینسر کا بھی استعمال کر سکتا ہے۔ سینسر 0.5% سے زیادہ نمی والی فلموں کا پتہ لگاتا ہے اور سگ ماہی کے درجہ حرارت کو ایڈجسٹ کرتا ہے۔
سنکنرن-مزاحم تعمیر۔بایوڈیگریڈیبل پولیمر گرم ہونے پر تیزاب چھوڑتے ہیں۔ کروم کروم پلیٹنگ سٹینلیس سٹیل کو سیل کرنے والی سطحوں، کٹر ہاؤسنگز اور رولر شافٹ کانٹیکٹ فلم کے لیے استعمال کیا جائے گا۔ ہلکا سٹیل طویل مدتی-پیداوار کے دوران گڑھے پیدا کرتا ہے۔ ان سطحی نقائص کو پھر جھلی میں منتقل کیا جا سکتا ہے۔
رفتار، تھرو پٹ اور سرٹیفیکیشن کی پابندی
بایوڈیگریڈیبل بیگنگ مشینوں کا کام کرنے کا وقت عام طور پر 80-150 BPM ہوتا ہے۔ یہ اسی طرح کی PE لائنوں سے سست ہے، جو 150–300 BPM پر چل سکتی ہے۔ اہم حد سگ ماہی کا وقت ہے۔ مہر کو ٹھوس کنکشن بنانے میں 0.3–0.8 سیکنڈ کا وقت لگتا ہے۔ لہذا، مشین کی رفتار سیلنگ کے وقت تک محدود ہے، نہ صرف سرو کی رفتار.
پروگرام کے قابل پریشر کنٹرول اور پلس سیلنگ والی سروو-مشینیں رفتار کو بہتر بنا سکتی ہیں۔ نبض کی مہر چھڑی کو تبھی گرم کرتی ہے جب وہ فلم کے ساتھ رابطے میں آتی ہے۔ فلم کی موٹائی کی یکسانیت ایک تصدیق شدہ جھلی سے متاثر ہوسکتی ہے جس کی رفتار 150 بی پی ایم سے زیادہ ہو۔ یہ EN 13432 کی ضروریات کو پورا کرنا مزید مشکل بنا دے گا۔
بائیوڈیگریڈیبل بیگ ڈسٹر پائپ کا سائز روزانہ درکار پیداوار کی بنیاد پر طے کیا جانا چاہیے۔ بائیوڈیگریڈیبل بیگ بنانے والی مشین کا انتخاب نہ کریں جس کی بنیاد صرف اس کے جسمانی سائز پر ہو۔
مشین-تعاون شدہ تعمیل
یہ مشین بیگ کے معیار کو ثابت نہیں کر سکتی۔ فلم سپلائرز اور تصدیق شدہ لیبارٹریز پروسیسنگ سرٹیفیکیشن۔ مشین اب بھی متاثر کرتی ہے کہ آیا سرٹیفیکیشن جھلی تبدیلی کے بعد اپنی مطلوبہ کارکردگی کو برقرار رکھتی ہے۔ تین معیار پیداوار کی ضروریات کو متاثر کرتے ہیں:
EN 13432 (یورپی صنعتی کھاد): اس معیار کے لیے 180 دنوں کے اندر کم از کم 90% بائیو ڈی گریڈیشن درکار ہے۔ اسے 12 ہفتوں میں 2 ملی میٹر سے چھوٹے ٹکڑوں میں بھی توڑنا ہوگا۔ ہیوی میٹل کی حدود اور ایکوٹوکسٹی ٹیسٹ بھی لاگو ہوتے ہیں۔ فلم کی موٹائی اور یکسانیت ٹوٹ پھوٹ کے نتیجے کو متاثر کرے گی۔
ASTM D6400 اور ISO 17088: یہ مصنوعی پلاسٹک کے لیے امریکی اور بین الاقوامی معیار ہے۔ ان کی تشکیل کے تقاضے ایک جیسے ہیں۔
EU سنگل یوز پلاسٹک ڈائریکٹیو ((EU 2019/904): یہ ہدایت کچھ روایتی سنگل استعمال کرنے والے پلاسٹک کے تھیلوں پر پابندی لگاتی ہے
آئی ایس او 9001:2015 کوالٹی مینجمنٹ کے طریقوں پر عمل کرنے والی پروڈکشن لائنیں مفید پروڈکشن ریکارڈ فراہم کر سکتی ہیں۔ PLC ریسیپی اسٹوریج، بیچ پیرامیٹر ریکارڈنگ اور سیل کی طاقت سے باخبر رہنے سے آڈٹ کے دوران عمل کی مستقل مزاجی کو ظاہر کرنے میں مدد ملتی ہے۔
اکثر پوچھے گئے سوالات
کیا بائیوڈیگریڈیبل بیگ بنانے والا روایتی پیئ چلا سکتا ہے؟ہاں، لیکن کچھ پابندیوں کے ساتھ۔ بایوڈیگریڈیبل فلموں کے لیے مشینوں کو درجہ حرارت کی درست حد اور تناؤ کی ترتیبات کو سپورٹ کرنا چاہیے۔ مواد کو تبدیل کرنے سے پہلے سیل، چِل رولرز اور فلم کے راستوں کو صاف کرنا ضروری ہے۔ اس سے مستند مصنوعی فلموں کی آلودگی کو روکنے میں مدد ملتی ہے۔ آلودگی کا مسئلہ پورے پروڈکشن بیچ کی تصدیق کو متاثر کرسکتا ہے۔ دونوں بازاروں میں خدمت کرنے والے کنورٹرز عام طور پر بائیو ڈی گریڈ ایبل بیگز کے لیے الگ الگ بایوڈیگریڈیبل بیگ بنانے والی مشین لائنز استعمال کرتے ہیں۔ اس سے آلودگی کا خطرہ کم ہوجاتا ہے۔
لائن کو کس قسم کی بجلی اور یوٹیلیٹی کی ضرورت ہے؟تخمینہ نصب شدہ صلاحیت 15 – 30 کلو واٹ۔ اس مشین کو تھری-فیز پاور سپلائی کی ضرورت ہے۔ اس کے لیے نیومیٹک نِپس اور پرفوریشن یونٹس کے لیے 10-20 ڈگری سیلسیس. 1.5 – 3 بار کمپریسڈ ہوا کے درجہ حرارت پر سیٹ کولنگ رولر کولنگ واٹر سسٹم کی بھی ضرورت ہے۔ جب محیطی نمی 50% سے زیادہ ہو تو، پتلی فلم کے راستے سے ڈیہومیڈیفیکیشن سسٹم کی سفارش کی جاتی ہے۔
کتنی بار مہروں کو صاف کرنے کی ضرورت ہے؟انہیں پی پی ای مشین کی مہروں سے زیادہ بار بار صفائی کی ضرورت ہوتی ہے۔ بایوڈیگریڈیبل پولیمر کوک کرنا اور چپکنا آسان ہوتا ہے۔ فعال کولنگ کے ساتھ PTFE-کوٹیڈ بار عام طور پر صفائی کے چکروں کے درمیان 4-8 گھنٹے تک چل سکتا ہے۔ ہر 1-2 گھنٹے بعد ایک بغیر کوٹڈ بار کو صاف کرنے کی ضرورت پڑسکتی ہے۔ یہ چپکنے والی کوٹنگ کو ایک اہم مکینیکل پراپرٹی بناتا ہے۔
نتیجہ:
بائیوڈیگریڈیبل بیگ میکر کا بنیادی ڈیزائن روایتی بیگ بنانے والے جیسا ہی ہے۔ اسے زیادہ درست درجہ حرارت کنٹرول، زبردستی کولنگ، نمی کنٹرول اور سنکنرن مزاحم اجزاء کی ضرورت ہوتی ہے۔ بایوڈیگریڈیبل پولیمر کی سگ ماہی درجہ حرارت کی حد پولی تھیلین سے چھوٹی ہے۔ انہیں پیداوار کے دوران زیادہ احتیاط سے کنٹرول کرنے کی بھی ضرورت ہے۔
بایوڈیگریڈیبل بیگ بنانے والی مشین کا انتخاب فلمی مواد، مطلوبہ سرٹیفکیٹ اور سگ ماہی کے وقت کے مطابق کیا جاتا ہے۔ مشین کی قیمت یا سائز کا انتخاب کرنے سے پہلے ان نکات کو چیک کریں۔ اگر آپ کو PBAT، PLA یا نشاستہ کے مرکب کے لیے تصریحات کے جائزے کی ضرورت ہے، تو cnzhuxinmachine.com پر انجینئرنگ ٹیم مشین کی تشکیل کی سفارش کرنے سے پہلے مواد کے نمونوں اور ہدف کے نتائج کی جانچ کر سکتی ہے۔ یہ پی پی ای مشینوں کے کمپوزٹ فلموں کو صحیح طریقے سے سیل نہ کرنے کے مسئلے سے بچاتا ہے۔