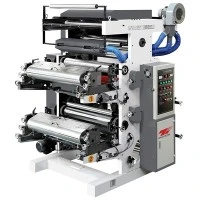
آٹومیشن بیگ میکر مارکیٹنگ میں سب سے زیادہ استعمال ہونے والے الفاظ میں سے ایک ہے۔ تقریباً تمام سپلائرز کا کہنا ہے کہ ان کی مشینیں خودکار ہیں۔ بہت کم دکاندار اس بات کی وضاحت کرتے ہیں کہ خودکار کنٹرول کیا ہے، یہ کتنا روادار ہے، یا جب سسٹم کی خرابی ہوتی ہے تو کیا ہوتا ہے۔
صحیح معنوں میں خودکار پروڈکشن لائن اور ایک مشین جس میں دستی ایڈجسٹمنٹ کی ضرورت ہوتی ہے کے درمیان فرق تین اہم طریقوں سے ہے۔ سب سے پہلے، تبدیلی کے وقت کو دیکھیں۔ اگلا، یہ اس بات پر منحصر ہے کہ مشین کتنی بار بند ہوتی ہے۔ تیسرا، دیکھیں کہ ایک شفٹ کے لیے کتنے آپریٹرز درکار ہیں۔
یہ مقالہ جدید کی آٹومیشن خصوصیات کی وضاحت کرے گا۔پلاسٹک بیگ مشین.یہ کلیدی نمبر بھی دیتا ہے جو ہر فیچر کو پورا کرنا چاہیے۔
سروو ویب فیڈ اور کلوزڈ لوپ ٹینشن: فاؤنڈیشن
کسی میں آٹومیشن کی پہلی سطحپلاسٹک بیگ مشینتحریک کنٹرول ہے. دیگر آٹومیشن خصوصیات اس پر بنتی ہیں۔
پرانی مشینیں فلم کھینچنے کے لیے کرینک اور کیم سسٹم استعمال کرتی ہیں۔ کپڑے کے تھیلے کی لمبائی کا تعین گیئرز کی تبدیلی یا کنیکٹنگ راڈ کو حرکت دے کر کیا جاتا ہے۔ اس میں 30-60 منٹ لگ سکتے ہیں اور عام طور پر ایک مکینک کی ضرورت ہوتی ہے۔ کپڑے کے تھیلے کی لمبائی میکانزم کی درستگی پر منحصر ہے۔
ایک سروو-سے چلنے والی فیڈ سسٹم کی جگہ لے لیتی ہے۔ آپریٹر اسکرین پر بیگ کی لمبائی میں داخل ہوتا ہے۔ نظام کو لمبائی میں ±1 ملی میٹر تک کنٹرول کیا جا سکتا ہے۔ نئے بیگ کو تبدیل کرنے میں پانچ منٹ سے بھی کم وقت لگ سکتا ہے اور اس کے لیے کسی اوزار کی ضرورت نہیں ہے۔ سرو فلم کے آغاز اور روکنے کی رفتار کو بھی کنٹرول کر سکتا ہے۔ یہ جھلی کے لیے اہم ہے۔ 100 لیپس فی منٹ کی سخت مکینیکل حرکتیں LDPE کو 15 مائکرون تک کھینچتی ہیں۔ یہ اسی پیداواری عمل کے دوران بیگ کی لمبائی کو تبدیل کر سکتا ہے۔
سروو فیڈ کے ساتھ تناؤ پر قابو پانے کا کام۔ رقاصہ بازو یا ویٹ سیل فلم کے اصل تناؤ کی پیمائش کرتا ہے۔ پھر بند-لوپ سسٹم کو ایڈجسٹ کرکے بریک چھوڑ دیں۔ فلم کی چوڑائی اور موٹائی پر منحصر ہے، نظام عام طور پر 20 -45 N رینج میں تناؤ کو برقرار رکھتا ہے۔
یہ کنٹرول بیگ کی لمبائی اور پرنٹنگ پوزیشن کو متاثر کرتا ہے۔ جب تناؤ بہت زیادہ ہو تو، 25 μm LDPE کئی فیصد تک پھیل سکتا ہے۔ سروو کی صحیح گنتی ہو سکتی ہے، لیکن اصل کٹ کی لمبائی اب بھی تبدیل کی جا سکتی ہے۔ کم تناؤ بھی فلم کو ایک طرف سے دوسری طرف جانے کا سبب بن سکتا ہے، جس سے رجسٹریشن کے مسائل پیدا ہو سکتے ہیں۔ اچھی طرح سے لیس مشین پر، آپریٹر کرے گا۔

نسخہ اسٹوریج اور HMI: کوئی میکینک تبدیلی نہیں۔
دوسری سطح انفارمیشن آٹومیشن ہے۔ یہ مشین کو ہر پروڈکٹ کو بنانے کا طریقہ یاد رکھنے کی اجازت دیتا ہے۔
ایک جدیدپلاسٹک بیگ مشیناس کی HMI پروڈکشن ترکیبوں میں محفوظ ہے۔ ترکیبوں میں بیگ کی لمبائی، فی رقبہ مہر کا درجہ حرارت، مہر لگانے کا وقت، تناؤ کی ترتیب، اسٹیک کاؤنٹ، پنچ ٹائم اور کنویئر بیلٹ کی رفتار شامل ہو سکتی ہے۔ ہر نسخہ کو پروڈکٹ کے نام کے تحت محفوظ کیا جاتا ہے۔ مشین کو دوبارہ ترتیب دینے کے بجائے، آپریٹر اگلا آرڈر منتخب کر سکتا ہے۔
دس یا اس سے زیادہ SKUs دن چلانے والی فیکٹریاں اس خصوصیت کے ساتھ ہفتے میں پانچ سے 10 پیداواری گھنٹے بچا سکتی ہیں۔ یہ معاہدہ بیگ تیار کرنے والوں کے لیے عام ہے۔
HMI بہت سے کاموں کو بھی سنبھالتا ہے جو کبھی آپریٹرز پر انحصار کرتے تھے۔ پیداوار شروع ہونے سے پہلے، مشین سیل کا درجہ حرارت سیٹ پوائنٹ پر بڑھا دیتی ہے۔ یہ اس وقت تک چکر لگانا شروع نہیں کرتا جب تک کہ ہر علاقہ برداشت کے سیٹ کے اندر نہ ہو۔ کاؤنٹر آرڈرز کی تعداد کے مطابق پیداوار کو ٹریک کرتا ہے۔ آرڈر مکمل ہونے پر، مشین نے کام کرنا چھوڑ دیا، لہذا آخری اسٹیک چھوٹا نہیں ہے۔
یہ ٹائم اسٹیمپ کے ساتھ الرٹس بھی ریکارڈ کرتا ہے۔ آپریٹرز ہر الارم کا وقت دیکھ سکتے ہیں۔ یہ شفٹوں کے دوران سست پیداوار کی وجہ کی نشاندہی کرنا آسان بناتا ہے۔
IEC 60204-1 کنٹرول سرکٹس کی پیروی کرنے والی مشینیں ان تشخیص کو واضح شکل میں دکھا سکتی ہیں۔ آئی ایس او 9001:2015 استعمال کرنے والی فیکٹریاں اضافی کاغذی کارروائی کی ضرورت کے بغیر اپنے پراسیس ریکارڈز میں الارم ریکارڈ بھی شامل کر سکتی ہیں۔
رجسٹریشن، پرفوریشن اور ان لائن کوالٹی مانیٹرنگ
تیسری پرت میں پچھلے بیگ کی طرح پرنٹ شدہ آرٹ ورک کا ہر بیگ ہوتا ہے۔
پرنٹنگ رجسٹریشن ٹریکنگ خودکار بناتی ہے۔پلاسٹک بیگ مشینچھپی ہوئی فلم کے لئے موزوں۔ تصویر آنکھوں کے نقوش پڑھیں۔ یہ سروو سسٹم کو سگنل بھیجتا ہے، جو فلم کو آگے یا پیچھے لے جاتا ہے۔ یہ آرٹ ورک پر مہر اور کٹ کو جگہ پر رکھتا ہے۔ گیئرز شفٹ کرتے وقت سسٹم ±0.5 ملی میٹر کی درستگی برقرار رکھ سکتا ہے۔
کمر-ہینڈل پنچ ٹی شرٹ بیگ پر پرنٹ شدہ لائن پر وہی رجسٹریشن سگنل استعمال کرتا ہے۔ سرو ہینڈل پنچ کو پوزیشن میں رکھتا ہے۔ یہ ہینڈل کو سیل لائن میں کھلنے سے روکے گا۔ سروو انڈیکس کرنے سے پہلے، آپریٹر کو مکینیکل ایڈجسٹمنٹ کے ذریعے پنچ پوزیشن سیٹ کرنی چاہیے اور آنکھوں کے ذریعے اس کا معائنہ کرنا چاہیے۔ آٹومیشن اس طرح کے نقائص کو ختم کر سکتی ہے۔
ان لائن نگرانی کوالٹی کنٹرول میں بھی اضافہ کرتی ہے۔ مہربند درجہ حرارت زون کی ہمیشہ جانچ پڑتال کی جا رہی ہے۔ جب کوئی علاقہ سیٹ پوائنٹ سے ±2 ڈگری سے آگے بڑھتا ہے تو جدید کنٹرولرز الارم بجاتے ہیں یا مشین کو روکتے ہیں۔ درجہ حرارت کی یہ تبدیلی کمزور مہر کی ابتدائی علامت ہو سکتی ہے۔
سینسر بیگ کے لیے اسٹیکر کو بھی چیک کرتے ہیں۔ گمشدہ پیکٹ ڈٹیکٹر کو چھوڑے ہوئے لوپس ملیں گے جو بصورت دیگر اسٹیک کے بیچ میں کسی کا دھیان نہیں جاسکتے ہیں۔
یہ سسٹم آپریٹرز کی جگہ نہیں لے سکتے۔ وہ آپریٹر کو ہر وقت 100 لیپس فی منٹ کی شرح سے مشین کا مشاہدہ کرنے کی ضرورت کو کم کرتے ہیں، جو قابل اعتماد طریقے سے کرنا مشکل ہے۔
غلطی کا پتہ لگانا، گنتی اور حفاظتی پرت
باقی آٹومیشن لائن کو جاری رکھے گی۔ جب مشین میں کچھ غلط ہو جاتا ہے، تو یہ بند ہو جاتی ہے اور گنتی ہوئی تھیلیاں باہر بھیج دیتی ہے۔
خرابیوں کی خود-تشخیص ان مسائل کا احاطہ کرتی ہے جو تیزی سے فضلہ پیدا کر سکتے ہیں۔ ان میں فلم بریک، ویب اسپلائس کا پتہ لگانا، سیل کے درجہ حرارت میں تغیر، 0.4–0.5 MPa کی سطح سے نیچے دباؤ، اور پرنٹ کے نشانات کا نقصان شامل ہیں۔ جب کچھ غلط ہو جاتا ہے، مشین رک جاتی ہے اور HMI پر مسئلہ دکھاتی ہے۔ یہ خرابیوں کو بھی ریکارڈ کرتا ہے۔ آپریٹر پوری لائن کو تلاش کیے بغیر دیکھ سکتا ہے کہ عمل کہاں رک گیا ہے۔
اس سے مرمت میں لگنے والے اوسط وقت میں اضافہ ہوتا ہے۔ غلطی کے واضح پیغام کو ٹھیک کرنے میں تقریباً دو منٹ لگ سکتے ہیں۔ واضح معلومات کے بغیر ناکامیوں میں تقریباً 20 منٹ لگ سکتے ہیں کیونکہ آپریٹرز کو لائنوں کو چیک کرنا چاہیے۔
گنتی اور اسٹیکنگ تیار بیگ کو ایک مخصوص مقدار میں خودکار کرتا ہے۔ عمومی درستگی ±1 بیگ/بیچ ہے۔ سسٹم ہر بیچ کے آخر میں ٹیگ یا مختلف اسٹیک پوزیشن شامل کرسکتا ہے۔ اس کے بعد یہ تیار شدہ اسٹیک کو پیداوار کی رفتار پر منتقل کرتا ہے۔
جب پروڈکشن لائن کارٹن پیکرز کو براہ راست فیڈ کرتی ہے، تو بیچ سسٹم ڈاون اسٹریم کنویئر کے ساتھ کام کرتا ہے۔ یہ اس بات کو یقینی بنائے گا کہ مشین کو انتظار کرنے سے روکنے کے لیے مشین میں کافی بیگ موجود ہیں۔
حفاظتی خصوصیات بھی آٹومیشن سسٹم کا حصہ ہیں۔ یہ خصوصیات یورپ میں فروخت ہونے والی پلاسٹک بیگ مشینوں کے لیے ریگولیٹ ہیں۔ جب مشین کھلتی ہے، انٹر لاکنگ گارڈ مشین کو روکتا ہے۔ ایمرجنسی سٹاپ سرکٹ کو ISO 13849-1 کارکردگی کی سطحوں کی تعمیل کرنے کے لیے ڈیزائن کیا گیا ہے۔ مشین ناکامی کے بعد حادثاتی ریبوٹ کو بھی روک سکتی ہے۔ یہ افعال مکینیکل ڈائرکٹیو 2006/42/EC کے ذریعہ مطلوب ہیں۔
نئی مشینیں ڈیٹا انٹرفیس بھی استعمال کر سکتی ہیں، جیسے کہ OPC UA، جسے IEC 62541 کے طور پر معیاری بنایا گیا ہے۔ یہ فیکٹری مانیٹرنگ سسٹم کو پیداوار کی گنتی، الارم سٹیٹس اور مشین کی رفتار بھیجتی ہے۔ پلانٹ شیڈیولر اس کے بعد پروڈکشن فلور پر جانے کے بغیر مشین کی حالت چیک کر سکتا ہے۔
اکثر پوچھے گئے سوالات
کون سی آٹومیشن خصوصیت سب سے تیزی سے ادائیگی کر رہی ہے؟
سرو فیڈ کے ساتھ ریسیپی اسٹوریج۔ ہر سائز میں تبدیلی کے ساتھ، متبادل وقت کو 30-60 منٹ سے کم کر کے 5 منٹ سے بھی کم کیا جا سکتا ہے۔ ایسے پلانٹس میں جو بہت سے SKU چلاتے ہیں، اس وقت کو تقریباً ہر شفٹ کے ساتھ بچایا جا سکتا ہے۔ آپریٹرز کو صرف HMI استعمال کرنے کی ضرورت ہے، خاص مہارتوں کی نہیں۔
کیا آٹومیشن میں اضافہ کا مطلب کم آپریٹرز ہے؟
اس کا مطلب ہے کہ فی بیگ کم آپریٹرز، لیکن اس کا مطلب ہمیشہ کم ملازمین نہیں ہوتا ہے۔ ایک آپریٹر ایک خودکار لائن کی نگرانی کر سکتا ہے بجائے اس کے کہ دو یا تین آپریٹرز کو مکینیکل مشین کو کھانا کھلانے، مانیٹر کرنے اور اسٹیک کرنے کے لیے درکار ہو۔ پودے لگانا عام طور پر مزدوری کی بچت کو پرنٹ کرنے، پیک کرنے یا دوسری شفٹ چلانے کے لیے استعمال کرتا ہے، بجائے اس کے کہ عملے کو کم کیا جائے۔
کیا پرانی مشینوں میں آٹومیشن کو شامل کیا جا سکتا ہے؟
صرف حصہ۔ سروو کٹ اور انفرادی کاؤنٹر دستیاب ہے۔ وہ بیگ کی لمبائی کی درستگی اور گنتی کو بہتر بناتے ہیں۔ تاہم، خودکار سوئچنگ، پرنٹنگ رجسٹریشن اور غلطی کی مکمل تشخیص کے لیے ایک سروو-بیسڈ کنٹرول سسٹم کی ضرورت ہوتی ہے۔ تبدیلیاں اکثر شروع سے ہی سروو کنٹرول کے ساتھ ڈیزائن کی گئی مشینوں کے لیے مکمل طور پر مجموعی سوئچنگ اور خرابی کی تشخیص فراہم نہیں کرتی ہیں۔
معلومات کا ذریعہ
- IEC 60204-1 --مکینیکل سیفٹی: مکینیکل اور برقی آلات، کنٹرول سرکٹس اور تشخیص۔
- ISO 13849-1 --مکینیکل سیفٹی: حفاظت-کنٹرول سسٹم کے متعلقہ پہلو۔
- مشینری کی ہدایت 2006/42/EC{{2}یورپی یونین مکینیکل سیفٹی اور گارڈنگ کے تقاضے
- IEC 62541 -OPC یونیفائیڈ آرکیٹیکچر، مشین ڈیٹا انٹرفیس کے معیارات۔
- ISO 9001: 2015 -کوالٹی مینجمنٹ اور پروسیس دستاویزات؛
- مینوفیکچرنگ آپریشنز کے لیے - KPIs (دستیابیت، کارکردگی، معیار)۔
- گرینڈ ویو ریسرچ اور ہیمپ بیگ پروڈکشن مارکیٹ کا ڈیٹا۔